


Nguyên nhân gây ra Flash ép phun?
Nguyên nhân gây ra flash rất nhiều và bao gồm:
đường chia tay không khớp
thông gió không đúng cách
áp suất kẹp thấp
Độ nhớt thấp
dòng chảy không đều
Một số vấn đề này liên quan đến công cụ, nhưng những vấn đề khác là chức năng xử lý.
Đường phân chia không khớp
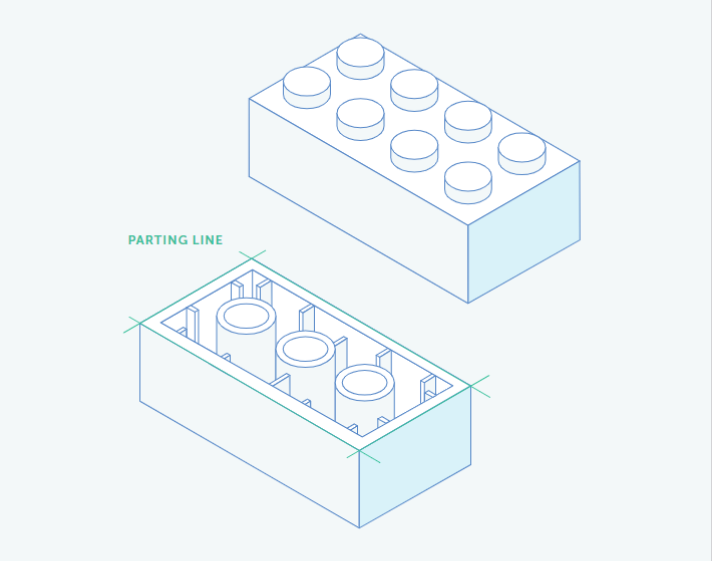
Flash thường xảy ra khi vật liệu bị đẩy ra khỏi khoang khuôn tại đường phân khuôn, điểm mà hai nửa khuôn phun tách ra để giải phóng phần nhựa. Trong bước phun trong quá trình đúc, hai nửa này kết hợp với nhau và vẫn đóng kín. Nếu các nửa không thẳng hàng, nhựa nóng chảy sẽ thoát ra qua các khe hở và tạo ra ánh sáng.
Trong quá trình chế tạo công cụ, các nhà sản xuất khuôn tìm cách ngăn chặn tia lửa thông qua một quá trình được gọi là lắp khuôn. Bằng cách điều chỉnh các nửa khuôn sao cho chúng khớp với nhau hoàn toàn và bằng cách căn chỉnh các nửa khi cần thiết, người chế tạo công cụ lành nghề có thể loại bỏ các khoảng trống có thể khiến vật liệu nóng chảy thấm qua.
Tuy nhiên, theo thời gian, dụng cụ sẽ bị hao mòn. Áp lực có thể làm biến dạng bề mặt kim loại của các tấm và các khoang khuôn bị mòn sẽ không khít chặt với nhau. Hình dạng bộ phận phức tạp có thể làm phức tạp việc đóng khuôn và các chất gây ô nhiễm như bụi, chất bẩn và chất cặn có thể khiến các nửa khuôn không thể đóng đúng cách. Trong những tình huống này, dụng cụ có thể được làm sạch và trang bị lại.
Thông gió không đúng cách
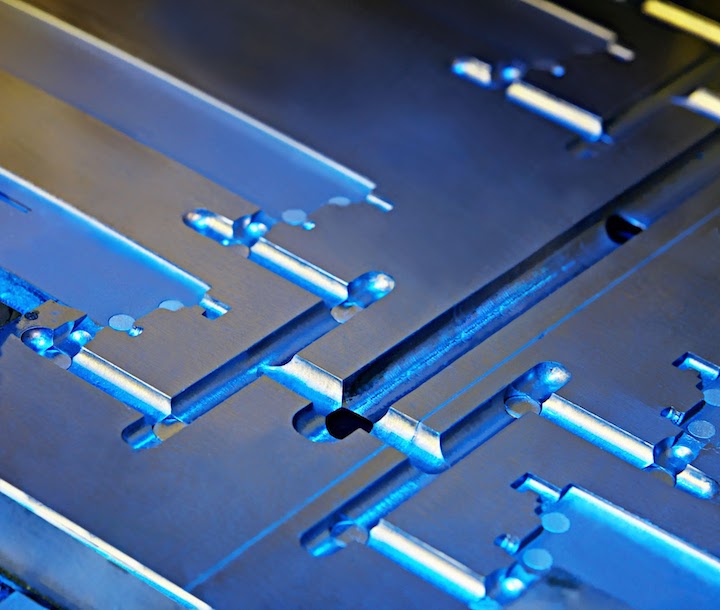
Những người chế tạo dụng cụ cắt các lỗ thông hơi trên khuôn để không khí có thể thoát ra ngoài và nhựa nóng chảy có thể lấp đầy hoàn toàn khoang. Nếu không có lỗ thông hơi, không khí sẽ bị mắc kẹt và bị nén, khiến nhựa bị cháy. Lỗ thông hơi thường là tính năng tiêu chuẩn của khuôn ép phun, nhưng lỗ thông hơi không đúng cách vẫn có thể gây ra hiện tượng nhấp nháy.
Các lỗ thông hơi cần phải đủ lớn để không khí bị đẩy ra ngoài trong quá trình phun nhưng đủ nhỏ để nhựa nóng chảy không thoát ra ngoài. Số lượng lỗ thông hơi, độ sâu của lỗ thông hơi và vị trí lỗ thông hơi đều là những cân nhắc quan trọng. Thông hơi cũng hỗ trợ quá trình ép phun bằng cách giảm áp suất phun cần thiết để hai nửa khuôn không bị tách rời.
Áp suất kẹp không đủ
Áp suất kẹp, một phép đo lực cần thiết để giữ khuôn đóng trong quá trình phun, có liên quan đến sự hình thành tia lửa. Áp lực quá cao hoặc quá thấp có thể gây ra vấn đề.
Nếu áp suất trong khuôn lớn hơn áp suất kẹp của máy ép phun thì hai nửa của dụng cụ có thể bị tách ra.
Nếu áp suất kẹp không đủ cao để chống lại lực này, nhựa có thể rò rỉ khỏi khuôn ngay cả khi hai nửa dụng cụ vừa khít với nhau.
Độ nhớt thấp và dòng chảy không đồng đều
Các điều kiện xử lý cũng có thể góp phần tạo ra sự chớp cháy bằng cách làm cho nhựa chảy quá dễ dàng (độ nhớt thấp) hoặc làm đầy khuôn quá nhanh. Ví dụ về các điều kiện xử lý này bao gồm nhiệt độ nóng chảy quá cao, thời gian lưu quá dài, độ ẩm còn sót lại do sấy khô không đủ và sử dụng quá nhiều chất làm mát.
Cách khắc phục sự cố Flash ép phun
Nhìn chung, tiêu chuẩn ngành dành cho đèn flash khuôn nhỏ hơn {{0}}.004" (0,10 mm). Nói một cách dễ hiểu, bạn sẽ không cảm thấy bất kỳ thứ gì sắc nét nếu bạn lướt ngón tay dọc theo mép của bộ phận. Có thể nhấp nháy ở mức 0,002" (0,05 mm) trở xuống, nhưng nó đòi hỏi sự chú ý nhiều hơn trong quá trình thiết kế dụng cụ, chế tạo và lắp khuôn. Mức độ nháy thấp hơn cũng làm tăng chi phí dụng cụ.
Nếu các bộ phận đúc phun của bạn cần mức độ nháy thấp hơn này, Fictiv khuyên bạn nên chia sẻ các yêu cầu của mình trong quá trình trích dẫn và DFM. Thông thường, việc loại bỏ đèn flash là trách nhiệm của đối tác đúc khuôn. Một số đối tác có thể đề xuất cắt đèn flash bằng tay nhưng đó có thể không phải là giải pháp lý tưởng. Việc cắt tỉa bằng tay đòi hỏi nhiều lao động hơn và có thể xảy ra sự khác biệt giữa các bộ phận. Ngoài ra, nếu đèn nháy quá mức khi dụng cụ còn mới, vấn đề có thể trở nên trầm trọng hơn khi dụng cụ bị mòn.
Nếu các bộ phận của bạn có đèn flash quá mức, Fictiv khuyên bạn nên yêu cầu đối tác đúc khuôn của mình thực hiện một số bước khắc phục sự cố cụ thể và giải quyết các vấn đề trong các lĩnh vực sau:
đường chia tay không khớp
thông gió không đủ
áp lực kẹp không đủ
độ nhớt thấp và dòng chảy không đồng đều
độ lệch khuôn trong quá trình điền
Đường phân chia không khớp
Yêu cầu đối tác đúc của bạn đảm bảo rằng hai nửa của dụng cụ được căn chỉnh chính xác và không có bất kỳ khoảng trống nào. Quá trình này được gọi là đốm và được thực hiện bằng cách bôi mực lên một nửa dụng cụ rồi đóng hai nửa lại với nhau. Bằng cách chuyển mực sang nửa còn lại của khuôn, vết đốm sẽ phát hiện ra các vấn đề cần lắp thêm khuôn. Mực xanh được sử dụng ở Hoa Kỳ và mực đỏ được sử dụng ở Trung Quốc.
Thông gió không đủ
Nếu các bộ phận được đúc từ dụng cụ mới có đèn flash quá mức, hãy yêu cầu đối tác của bạn xác nhận rằng dụng cụ của bạn có lỗ thông hơi. Đôi khi, các nhà máy có thể bỏ qua bước này. Nếu lỗ thông hơi tồn tại, hãy tìm hiểu xem chúng có cách nhau 1" đến 2" hay không. Ngoài ra, hãy hỏi đối tác đúc của bạn xem lỗ thông hơi có độ sâu thích hợp hay không vì độ sâu lỗ thông hơi là một chức năng của nhựa đang được đúc. Nếu các bộ phận của bạn đã được sản xuất được một thời gian và đèn flash mới xuất hiện thì việc làm sạch các lỗ thông hơi có thể là giải pháp.
Áp suất kẹp không đủ
Quá trình ép phun có ba giai đoạn: làm đầy, đóng gói và giữ. Nhấp nháy có thể xảy ra trong bất kỳ giai đoạn nào trong ba giai đoạn này, vì vậy hãy bắt đầu bằng cách yêu cầu thợ đúc của bạn sản xuất một số bộ phận chỉ điền đầy. Nếu đèn flash quá mức, hãy yêu cầu thợ đúc của bạn kiểm tra trọng tải kẹp của máy ép và làm sạch mọi mảnh vụn khỏi khuôn. Trọng tải là lực kẹp mà máy ép phun có thể tạo ra.
Nếu hiện tượng chớp xảy ra trong quá trình đóng gói hoặc giữ, thợ đúc của bạn có thể cần phải điều chỉnh gói và giữ áp suất. Trong quá trình đóng gói, vật liệu bổ sung được bơm vào khuôn để tạo ra sự co ngót và chảy ngược. Trong giai đoạn giữ, vật liệu nhựa được giữ ở trạng thái cân bằng áp suất cho đến khi các cổng đóng băng và làm mát sinh vật.
Độ nhớt thấp và dòng chảy không đồng đều
Nhiệt độ nóng chảy là nhiệt độ mà tại đó các hạt nhựa rắn được sử dụng trong ép phun tan chảy khi rời khỏi vòi phun và đi vào khuôn. Các nhà sản xuất nhựa cung cấp phạm vi nhiệt độ nóng chảy khác nhau, nhưng các loại nhựa khác nhau có phạm vi khác nhau. Cũng có thể có sự khác biệt theo từng đợt giữa các polyme có cùng công thức cơ bản.
Máy ép phun giám sát nhiệt độ nóng chảy một cách cẩn thận, nhưng đôi khi xảy ra các vấn đề như độ nhớt thấp và dòng chảy không đều. Vì nhựa chảy quá nhanh hoặc không đều có thể gây ra tia lửa, Fictiv khuyên bạn nên yêu cầu đối tác đúc của mình xác minh rằng nhiệt độ nóng chảy trên máy ép phun nằm trong phạm vi được nhà sản xuất vật liệu khuyến nghị.
Độ lệch khuôn trong quá trình điền
Cuối cùng, hiện tượng chớp sáng có thể xảy ra do độ lệch của khuôn trong giai đoạn điền đầy. Nói chung, loại biến dạng dụng cụ này là kết quả của áp lực kẹp và khoang. Yêu cầu đối tác đúc của bạn kiểm tra các chỉ báo quay số trên trục lăn của dụng cụ. Để tránh hiện tượng lệch khuôn, có thể cần thêm phần cứng hỗ trợ cho dụng cụ.
Cách tốt nhất để giải quyết vấn đề Flash ép phun
Có rất nhiều điều có thể xảy ra sai sót và gây ra hiện tượng nấm mốc, nhưng một đối tác lành nghề có thể giúp bạn khắc phục. Đó là lý do tại sao Fictiv, hệ điều hành dành cho các bộ phận cơ khí tùy chỉnh, là lựa chọn thông minh cho dự án ép phun nhựa tiếp theo của bạn. Chúng tôi có các nguồn lực và bí quyết để giải quyết các vấn đề về nhấp nháy và cung cấp các bộ phận đúc phun chất lượng mà bạn cần. Tạo một tài khoản và nhận báo giá ngay hôm nay!